1. La préparation des travaux et la réalisation du plan de calepinage
En amont de la réalisation opérationnelle du chantier, les entreprises de pose de revêtements de sol sont amenées à réaliser un plan de calepinage, étape préalable indispensable.
Le plan de calepinage permet d’optimiser le positionnement des lés afin d’évaluer les surfaces de revêtement à commander et de limiter les pertes de matière. Sa formalisation et sa contractualisation avec le client présentent l’autre intérêt d’indiquer aux soliers le résultat final attendu. Il constitue un cadre de référence qui permet de limiter les erreurs et les reprises.
Lors de l’analyse ergonomique, des écarts ont été constatés, néanmoins, entre le plan de calepinage réalisé en amont et le travail effectif des soliers sur le chantier, pour des raisons différentes. Par exemple :
- un écart entre les règles du métier et le plan réalisé peut avoir pour origine des règles du métier non partagées avec la personne ayant dessiné le plan de calepinage ;
- un écart entre le plan et la réalité d'un chantier peut être dû à des changements d'implantation de cloisons, non détectés durant la phase de préparation ;
- un écart d’ordonnancement du chantier entre le « prévisionnel » et le « réel » peut s'expliquer par une pose des plinthes avant la pose du revêtement.
2. La livraison des revêtements de sol souples en rouleaux
Les conditions de livraison des revêtements de sol souples en rouleaux dépendent :
- de la configuration du chantier :
- présence (ou non) de moyens mécanisés tels qu'un monte-charge ou ascenseur, et possibilité de les utiliser (ou non) ;
- typologie des sols : dur, intérieur, extérieur, accidenté, avec escalier, etc. ;
- localisation de la zone de déchargement par rapport à la zone de stockage ou de découpe : elle conditionne les distances à parcourir sous charge ; - du recours ou non, pour la logistique, à unex entreprise extérieure :
- si la livraison est effectuée en interne, elle induit, le plus souvent, un passage des marchandises par l’entrepôt de l’entreprise de pose : le contrôle qualité et le suivi de commande s'opèrent à cette étape, ce qui limite le risque d'erreur et de surstockage sur le chantier, mais ajoute des manutentions. L’entreprise peut choisir les conditions de livraison (horaires, conditionnement, accès…) et anticiper le mode de conditionnement des rouleaux, en vrac ou sur palette.
- si la livraison est effectuée par une entreprise extérieure, il est nécessaire d’organiser en amont la présence, sur le chantier, de moyens de manutention adaptés au mode de conditionnement des rouleaux. Les soliers présents sur le chantier ont pour tâche et responsabilité supplémentaires de contrôler la qualité des produits réceptionnés.
Cas n° 1 : une livraison externe sur palette
Dans cette 1re situation observée, quatre rouleaux de 137 kg sont livrés sur trois palettes (soit 548 kg par palette). Le déchargement du véhicule se fait au moyen d’un transpalette manuel.
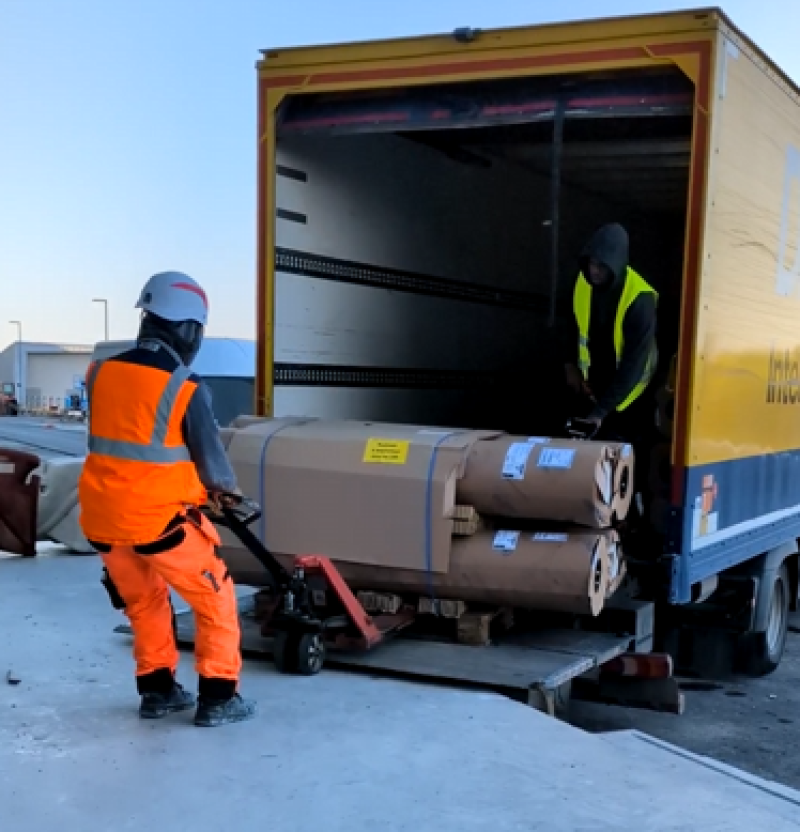 Le déchargement de quatre rouleaux sur une palette par un compagnon solier.
Grâce à l’accès au quai de déchargement, le livreur peut déposer les palettes au niveau du monte-charge, ce qui limite la distance de déplacement. Les soliers récupèrent la palette à l’aide du transpalette manuel du livreur.
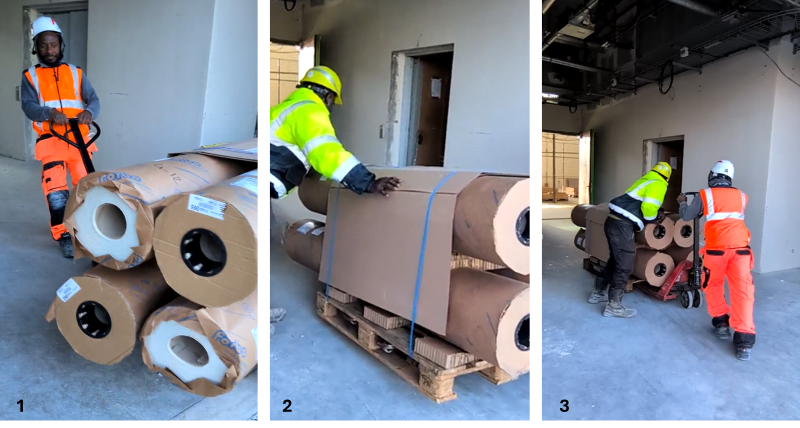 La manutention de la palette par le solier (en orange) et par un second opérateur (en jaune) dans une zone « tampon ».
La longueur des rouleaux ne permet pas aux soliers qui récupèrent la palette de cheminer dans les circulations intérieures en maintenant les rouleaux perpendiculairement à la marche (photo 1). Après avoir été déchargée du camion par son travers, la palette doit donc être renfourchée dans le sens de la longueur (photo 2) pour être transportée dans une zone « tampon » puis dans le monte-charge, ce qui entraîne au moins deux efforts de « décollement » pour soulever chaque palette au moyen du transpalette.
Non seulement la longueur des rouleaux (2 m) dépasse celle de chaque palette (1,20 m), mais le positionnement des rouleaux sur la palette est asymétrique : le centre de gravité de l’ensemble se trouve décalé vers l’extrémité de la fourche du transpalette manuel. Ce déséquilibre des masses complique la manutention. Pour rééquilibrer la charge, un second opérateur vient exercer un contrepoids durant le déplacement (photo 3) : cette « régulation » impose un effort physique supplémentaire au second opérateur (en jaune). Celui-ci exerce une poussée verticale de haut en bas sur une extrémité des rouleaux pour corriger le déséquilibre et limiter l’affaissement de l’autre extrémité sur le sol. L’objectif de la manœuvre est de réduire l’effort produit par le solier (en orange) qui dirige le transpalette, et de protéger les rouleaux des chocs et frottements au sol.
Facteurs aggravants
Les contraintes temporelles (le livreur doit poursuivre sa tournée pour respecter un délai imparti) imposent aux soliers de décharger les rouleaux dans un intervalle de temps défini par le livreur (à qui ils empruntent le transpalette manuel). Les opérateurs sont contraints de stocker les trois palettes dans une zone « tampon » à proximité du monte-charge, ce qui a pour conséquence de multiplier les reprises de palettes, les efforts de « décollement » et les contraintes physiques associées.
Les facteurs de risques de TMS durant l’utilisation du transpalette manuel
Les manutentions manuelles imposent aux soliers des efforts pour tirer et pousser des charges lourdes.
La charge manutentionnée (548 kg) sur une palette sollicite fortement l’ensemble des muscles, tendons et articulations des membres supérieurs, des épaules et du dos, naturellement mobilisés lors d'une poussée à la main. Lors des efforts de « décollement », l’opérateur sollicite aussi fortement ses membres inférieurs pour se stabiliser et développer plus de force.
Compte tenu du poids de la palette, les valeurs de force (initiale et de maintien) à déployer pour son déplacement atteignent les valeurs considérées comme maximales acceptables (norme X35-109).
Le coût physique du travail est augmenté par l’utilisation d’un transpalette manuel, par la qualité du sol, par la distance entre la zone de livraison et la zone de stockage. La palettisation de la charge peut nécessiter une aide opératoire supplémentaire pour équilibrer la charge ou pour pousser la charge.
La répartition
Une fois que toutes les palettes sont stockées dans la zone « tampon » à proximité du monte-charge, l'objectif du solier est de distribuer les rouleaux au plus près des zones de pose afin de limiter au maximum, ultérieurement, les distances à parcourir et les efforts de manipulation dus à d'éventuelles manutentions supplémentaires.
Les rouleaux sont donc acheminés dans plusieurs pièces ou zones du chantier en tenant compte de critères déterminants, notamment :
- le type de revêtement de sol souple (PVC, linoléum, moquette…) ;
- l’emplacement de la zone de découpe des lés ;
- l’encombrement du chantier au moment de la répartition ;
- le planning d'intervention des autres corps d’état.
La limite de charge de l’ascenseur et les dimensions de sa cabine ne permettent pas aux compagnons soliers d'y charger la palette complète : les opérateurs sont contraints de multiplier les manutentions des rouleaux et du transpalette, en conservant deux rouleaux sur la palette et en manipulant les deux autres rouleaux un par un, dans des espaces restreints.
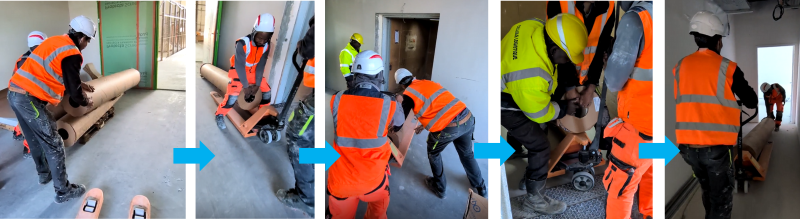 Des manutentions manuelles multipliées en raison d'un ascenseur de faible capacité.
Pour chaque palette, les manœuvres suivantes sont opérées à deux reprises afin d'acheminer deux rouleaux un par un (voir photos ci-dessus, de gauche à droite) :
- retrait d’un rouleau de la palette ;
- mise en place d’un rouleau sur le transpalette ;
- entrée du transpalette dans l'ascenseur ;
- repositionnement du rouleau sur le transpalette, la longueur du transpalette ajoutée à celle du rouleau dépassant celle de l’ascenseur ;
- transport du rouleau vers l’espace de stockage.
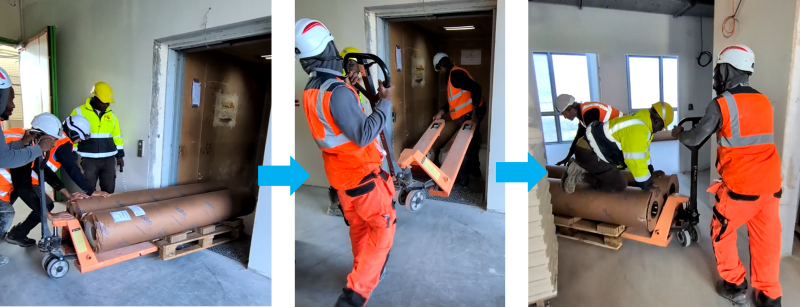 La manutention de la palette dans l'ascenseur est suivie d'une manutention du transpalette seul.
Puis, pour acheminer les deux rouleaux restant sur chaque palette, les opérations suivantes sont effectuées (voir photos ci-dessus, de gauche à droite) :
- transport et transfert dans l'ascenseur, au moyen du transpalette manuel, de la palette portant les deux rouleaux ;
- manutentions du transpalette pour le placer dans l'ascenseur, puis pour le sortir de la cabine ;
- déplacement au transpalette des deux rouleaux vers l’espace de stockage en les maintenant sur la palette.
Les facteurs de risques de TMS durant la distribution des rouleaux
D'importantes manutentions manuelles s'imposent aux opérateurs : ils sont amenés à porter à deux (ici, sans accessoires de préhension), sur les derniers mètres de la distance d'acheminement, chaque rouleau de 137 kg. Le soulèvement de cette charge lourde sollicite leurs membres supérieurs et leurs dos. Facteur aggravant, la posture de l’opérateur peut être contrainte par l'environnement (ici, un espace exigu).
Cas n° 2 : la livraison interne d'un rouleau en vrac, par camion avec grue auxiliaire
Dans cette 2e situation observée, la livraison est réalisée par l'agent logistique de l’entreprise de pose, au moyen d’un camion équipé d'une grue auxiliaire.
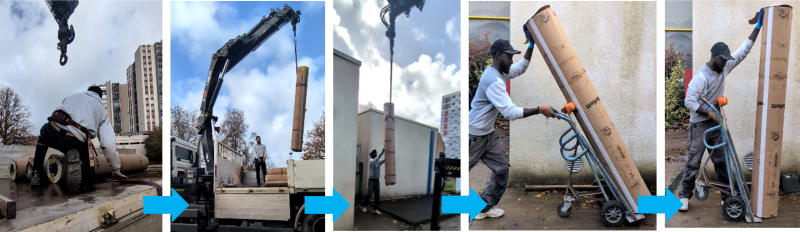 Les opérations successives de déchargement et d'acheminement de rouleaux « en vrac » dans le cas d'une livraison par un logisticien interne.
Quatorze rouleaux de 125 kg par unité sont déchargés à l'aide de la grue, puis acheminés à pied d’œuvre au moyen d’un diable « porte-rouleaux » à trois roues, livré avec les revêtements. L’utilisation de ce diable présente l'avantage de supprimer les ports de charge manuels : seuls des efforts de poussée sont fournis durant cette phase.
Ce mode opératoire est rendu possible par une logistique organisée de bout en bout par l’entreprise de pose. Il combine le transport des équipements d’aide à la manutention et l’approvisionnement des matières premières et consommables. Moins sollicités physiquement, les opérateurs peuvent se concentrer sur leur champ d’expertise.
Les facteurs de risques de TMS durant la manutention avec un diable
Les manutentions manuelles sont réduites aux efforts mobilisés pour pousser / tirer le diable chargé d’un rouleau : ceux-ci se révèlent peu élevés (efforts mesurés en extérieur : 189 N ; en intérieur : 79 N). L'écart important entre l'effort à produire en extérieur et l'effort nécessaire dans un milieu intérieur s'explique par un différentiel d’adéquation entre le type de roue et la nature du sol (moins lisse et plus accidenté dans un environnement extérieur).
Ici, la troisième roue du diable « porte-rouleaux » présente l'avantage de stabiliser le diable chargé lors des déplacements, et de limiter le risque de chute du rouleau, ce qui renforce à la fois la sécurité et la qualité.
Cas n° 3 : une livraison interne ponctuelle, par véhicule utilitaire léger (VUL)
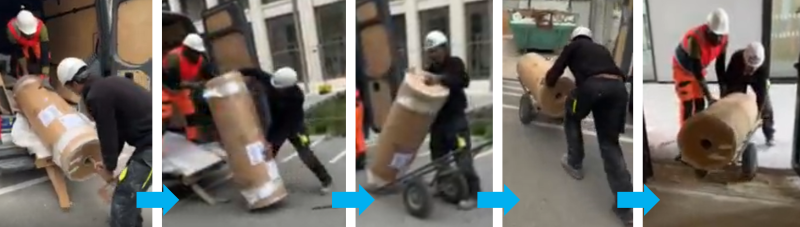 Les manutentions manuelles d'un rouleau, effectuées par deux soliers, de la sortie du véhicule à la mise en place sur un chariot « berceau ».
Dans cette 3e situation observée, la livraison est réalisée au moyen d'un véhicule léger. Lors du déchargement du rouleau, les opérateurs ne disposent pas d’un équipement de manutention adapté : ils déchargent le véhicule dans des conditions « dégradées », en utilisant un manche en bois pour porter le rouleau et pour le faire basculer au-dehors du véhicule. Le solier (en orange sur les photos ci-dessus) est gêné, dans ses mouvements, par un volume important de matériaux et d'outils qui encombrent l'habitacle du véhicules : les contraintes liées aux efforts qu'il doit produire sont renforcées par l'environnement dans lequel il évolue.
L’équipement utilisé ensuite pour acheminer le rouleau est un chariot « berceau » qui prend en charge le poids du rouleau. Une dénivellation présente sur le parcours oblige, néanmoins, les opérateurs à soulever le chariot chargé du rouleau pour entrer dans le bâtiment. Même si le chariot « berceau » est, en principe, un équipement « adapté » au déplacement d’un rouleau, le modèle utilisé ne permet pas de réaliser cette étape dans une posture confortable.
Les facteurs de risques de TMS durant la manutention avec un chariot « berceau »
Des manutentions manuelles et des postures pénibles s'imposent à l'opérateur : pour déplacer le chariot « berceau », il est amené à produire à la fois une poussée et un autre effort pour maintenir l'engin à l'horizontale, tout en fléchissant le dos pour atteindre les zones de prise ou poignées situées au niveau du châssis du berceau ou à l’extrémité du rouleau.
La durée de la contrainte dépend des trajets et distances à parcourir : cumulées, celles-ci sont significatives (elles se comptent en centaines de mètres sur ce chantier).
3. La préparation du sol
La phase de préparation du sol à revêtir n’a pas fait l’objet d’une observation prolongée. Cependant, il a pu être constaté que l’activité d'application des produits (primaire, ragréage) entraîne des postures plus ou moins contraignantes (à genoux, dos et jambes fléchis) selon que les outils employés disposent ou non d'un manche.
Les seaux et sacs de produit de ragréage représentent une charge importante lorsqu’ils sont transportés à la main (un seau de 20 l et trois sacs de 25 kg aboutissent à environ 95 kg de charges cumulées).
Après le ragréage d'un sol, les opérateurs réalisent un ponçage de finition : ils se trouvent exposés à des postures contraignantes et à des vibrations mécaniques qui dépendent des caractéristiques de la ponceuse utilisée, des consommables et de l’état du sol à traiter.
4. La découpe des lés
L’étude a permis d’observer la découpe des lés de revêtements de sol souples dans deux situations :
- dans les locaux de l’entreprise,
- sur le chantier.
Lors de la découpe, l’opérateur tient compte des dimensions de la pièce pour calculer le nombre de lés à découper et limiter les chutes. Sa marge de manœuvre peut se trouver restreinte par une commande optimisée qui réduit au maximum la perte de matière.
Avant de commencer la découpe des lés, l’opérateur doit vérifier comment les poser. Pour ce faire, il dispose de plusieurs moyens pouvant s'additionner :
- l'utilisation du plan de calepinage préparé en amont ;
- des échanges informels avec le chef de chantier ;
- une prise de décision seul, grâce à son expérience et à son savoir-faire.
Dans le cas observé sur chantier, les consignes liées au calepinage sont principalement données par le chef de chantier lors de ses passages auprès de l’équipe. L'opérateur et son responsable font le point sur le terrain pour valider ou revalider les attentes du client (par exemple, l'absence de jointure au niveau des seuils de porte, des lés à poser parallèlement à un mur, une limitation de la perte de matière…).
Pour pouvoir découper les lés, l’opérateur déroule le rouleau en veillant à ne pas rayer la matière. Il reporte ensuite la longueur à prévoir, trace une ligne au stylo puis effectue la découpe au cutter avant d'enrouler de nouveau le revêtement découpé pour le manutentionner.
Les soliers évoquent la température des revêtements en PVC en tant que paramètre déterminant pour la découpe : par exemple, un rouleau stocké sur le chantier dans un local où règne une ambiance thermique « tempérée » est décrit comme plus facile à découper par les opérateurs qu’un rouleau stocké dans un environnement froid.
Dans les deux situations observées (en entreprise et sur chantier), des similitudes ont été remarquées :
- la découpe est réalisée au sol, ce qui contraint les soliers à travailler à genoux et dos fléchi ;
- des manutentions manuelles s'imposent aux opérateurs, liées aux ports de charges (rouleaux) et à la manipulation des lés.
Des différences ont été aussi constatées :
- lors de la découpe dans les locaux de l’entreprise, la prise de mesures sur chantier, en amont, doit être précise et suffisante, et la vigilance accrue sur ce point, afin d'éviter des allers et retours supplémentaires entre l'atelier et le chantier, et des pertes de matière ;
- en atelier, la surface de travail au sol est moins limitée que sur chantier, ce qui facilite la tâche ; les distances de manutention sont également réduites.
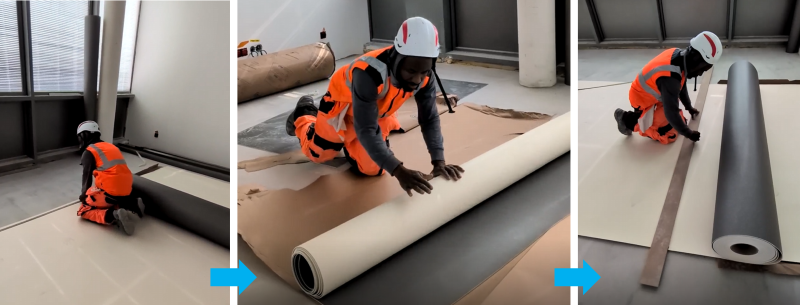 La découpe d’un lé par le solier sur chantier.
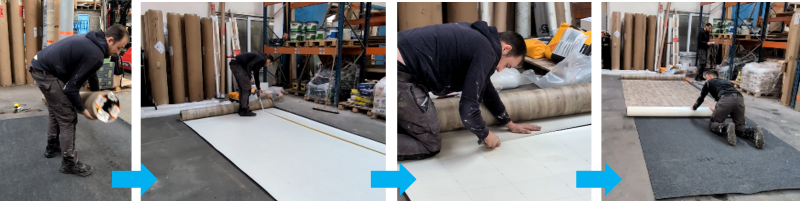 La découpe d’un lé par le solier au dépôt de l’entreprise.
Les facteurs de risques de TMS durant la découpe des lés
Les opérateurs sont amenés à porter en partie des rouleaux (d'une masse unitaire atteignant, par exemple, 137 kg avant la découpe) positionnés à même le sol : le soulèvement de la charge sollicite les membres supérieurs et le dos.
Lorsque les soliers enroulent les lés découpés pour faciliter la manutention avant la pose, ils produisent de nouveau des efforts engageant leurs membres supérieurs.
Qu'ils se trouvent dans les locaux de l’entreprise ou sur le chantier, les soliers réalisent l’ensemble des découpes et des mesures à genoux, au sol, ou parfois debout, en grande flexion du dos.
5. La manutention des lés
Les lés découpés sont manutentionnés par les soliers jusqu'à la pièce où ils doivent être posés. Lorsque la découpe est réalisée sur le chantier, le choix de la zone de découpe est conditionné par plusieurs facteurs :
- l’accès au chantier : de plain-pied ou au moyen d'un monte-charge, d'un ascenseur ou d'un escalier ;
- la proximité de la zone de pose ;
- les espaces disponibles ;
- la taille des espaces disponibles.
Dans les situations observées, aucune disposition préalable n’est prévue avec la direction du chantier pour mettre à disposition des espaces de travail disponibles et adaptés à la découpe.
Les manutentions de charges sont conditionnées par l’environnement du chantier et les moyens disponibles :
- la présence de moyens de manutention : ascenseur, monte-charge, diable, chariot… ;
- les distances de déplacement : elles dépendent de la localisation de la zone de découpe par rapport à la zone de pose, et des types de cheminements associés : avec escaliers, traversant des couloirs encombrés…
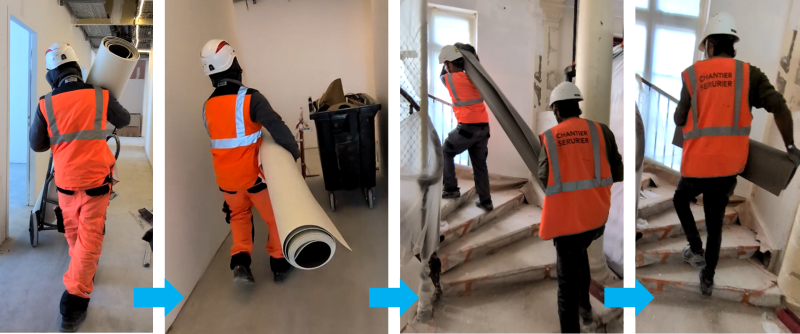 La manutention de lés sur un chantier, entre la salle de découpe et la salle de pose.
Le moyen utilisé pour manutentionner les lés est aussi choisi en fonction du contexte (configuration des espaces, coactivité, état et encombrement des sols…).
Les facteurs de risques de TMS durant la manutention des lés
Les manutentions manuelles sont fréquentes : les opérateurs sont amenés à porter en partie des rouleaux un à un (soit, par exemple, 137 kg de masse unitaire) et à les positionner au sol, ce qui engage les membres supérieurs et le dos.
Les sollicitations physiques se poursuivent lors des efforts pour tirer / pousser les moyens de manutention.
6. La pose des lés
La phase de pose des lés est fractionnée en plusieurs étapes (voir photos ci-dessous).
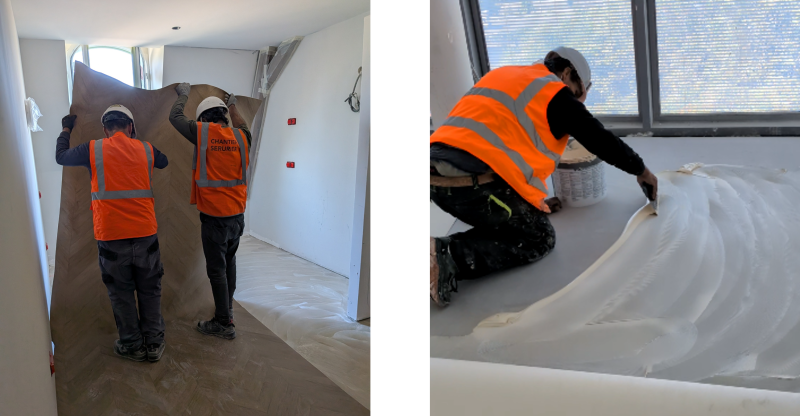 Le lé est prépositionné dans la pièce finale puis replié en deux (à gauche), avant l'encollage du sol (à droite).
Après l'attente d'un temps de gommage, dont la durée dépend du type de colle et d'autres critères techniques et environnementaux, le lé est posé et marouflé.
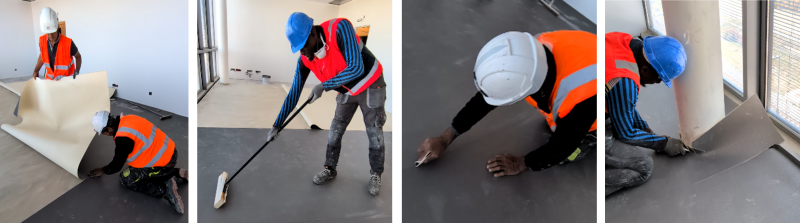 De gauche à droite : le lé est posé sur le sol encollé, puis il est marouflé à l'aide, successivement, d'un outil à manche et d'un outil sans manche (pour les joints). Les finitions sont réalisées au cutter.
Lors de la prépose et de la pose, les manutentions sont principalement réalisées debout, dos fléchi. L’opération de marouflage peut être réalisée dans deux postures :
- à genoux avec une maroufle manuelle,
- debout avec une maroufle à manche.
Lors des étapes d'encollage et des finitions, les postures sont essentiellement à genoux.
Le temps de gommage doit être respecté afin de laisser la colle développer les propriétés nécessaires à une pose de qualité. Si ce temps d'attente n’est pas respecté, le marouflage doit être plus long, et donc entraîner des efforts physiques plus importants pour que les imperfections engendrées soient effacées.
Les outils de marouflage manuels sont privilégiés par les soliers car ils limitent l'apparition de défauts en cas de présence, par exemple, d’un débris, d'une perforation du revêtement, etc.
Facteurs de risques de TMS durant la pose des lés
- Manutentions manuelles et efforts
Les opérateurs sont amenés à porter en partie les lés. En cas de motifs sur le revêtement, le respect de la jonction des lés impose aux soliers des exigences et des efforts supplémentaires.
L'ampleur des efforts manuels, lors du marouflage, dépend de l’outil utilisé (avec ou sans manche), qui détermine aussi les postures adoptées par les opérateurs.
La prépose et la pose sont réalisées principalement dans une posture « dos en flexion », avec ou sans rotation et associée à des efforts.
La pose de la colle et les finitions sont intégralement réalisées à genoux. Lors de ces opérations, les membres supérieurs sont sollicités en plus du buste en flexion / rotation.
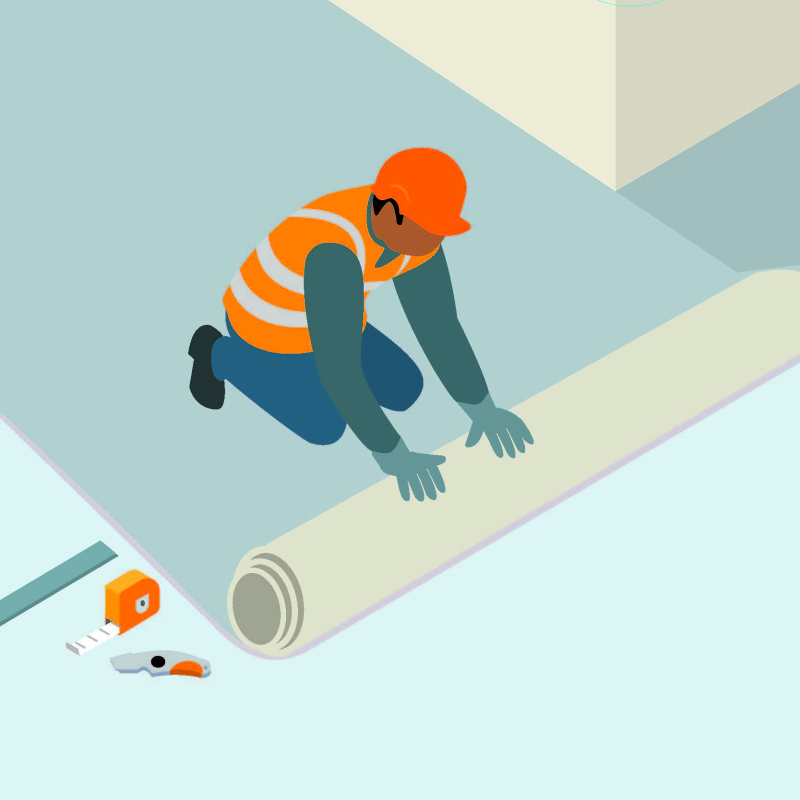

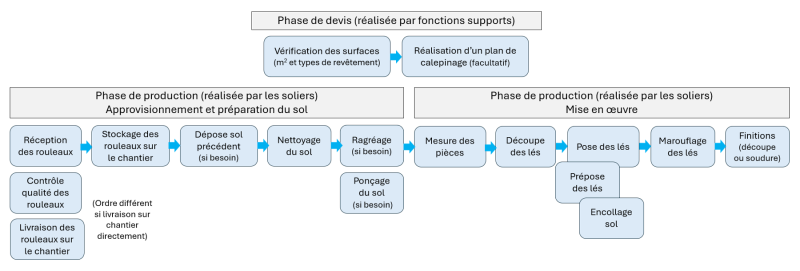 Pose de revêtements de sol souples : mode opératoire
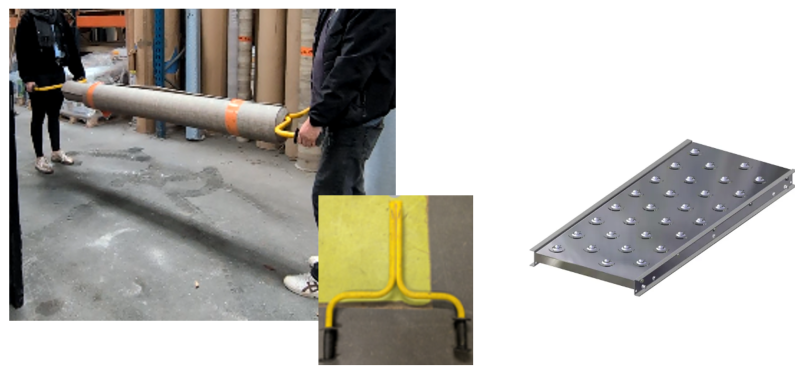 De gauche à droite : des poignées de manutentions utilisables pour les rouleaux, et un plateau de manutention à billes.
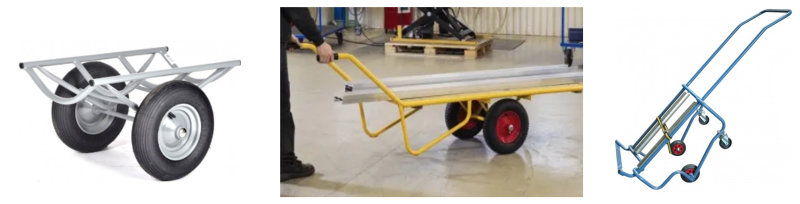 De gauche à droite : chariot « berceau » et chariots de manutention à poignées.
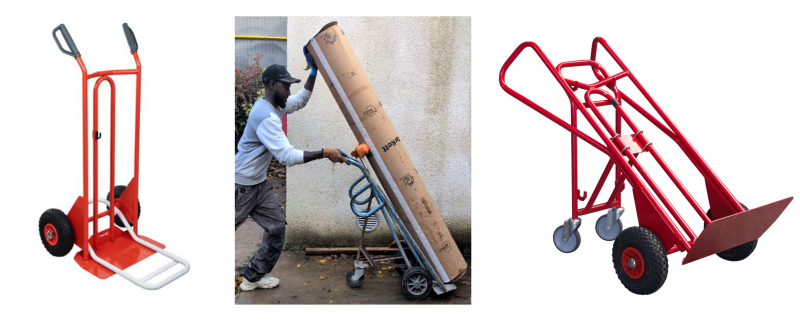 De gauche à droite : diable standard, diable à trois ou quatre roues, diable à deux ou trois positions d’inclinaison.
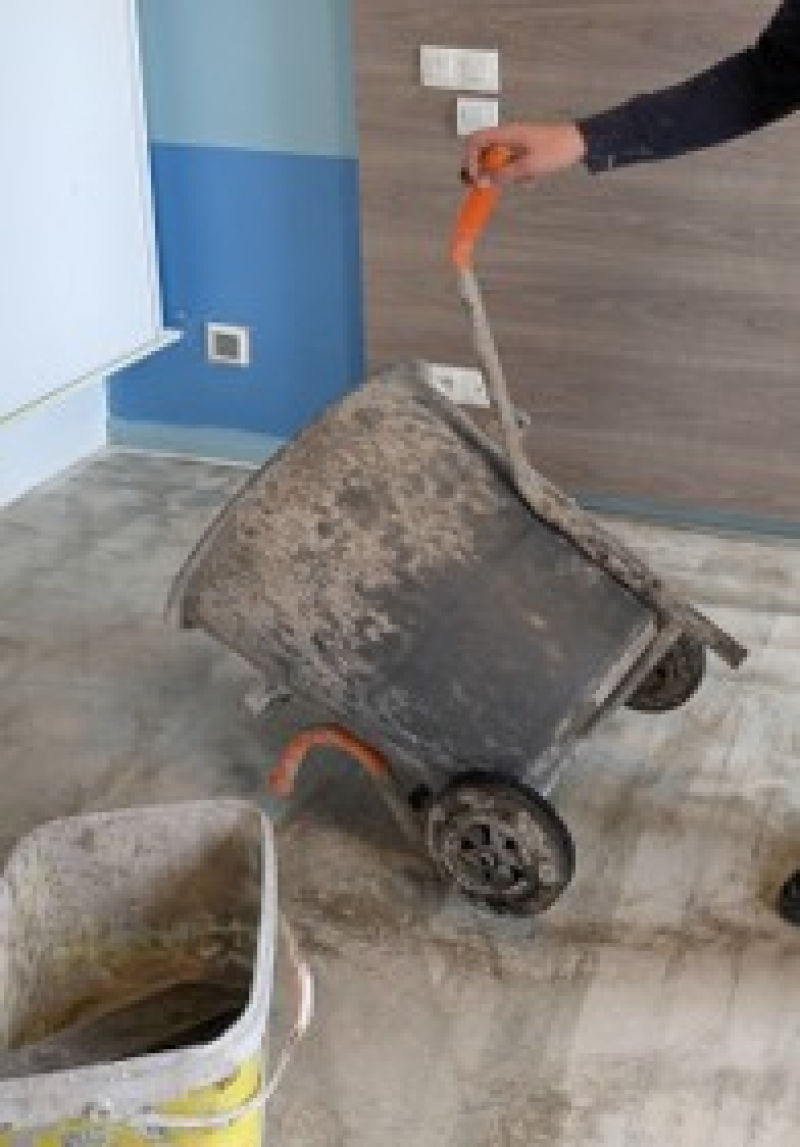 Un chariot d’aide à la manutention de l'enduit de ragréage et de la colle.